Inżynieryjna symulacja procesu wtrysku przeprowadzona na etapie projektowania detalu i narzędzia pozwala wykryć wady konstrukcyjne jeszcze przed rozpoczęciem obróbki stali, zmniejszając ryzyko opóźnień oraz kosztownych modyfikacji. Wykonanie analizy komputerowej stanowi zazwyczaj ułamek budżetu przeznaczonego przez zleceniodawcę na naprawę gotowej formy lub budowę nowej po nieudanej próbie wtrysku tworzywa. Niniejszy wpis przedstawia szczegółowe wyliczenia opłacalności symulacji, rodzaje wykrywanych błędów oraz korzyści finansowe wynikające z wdrożenia takiego badania przed uruchomieniem produkcji seryjnej.
Najważniejsze informacje
- Symulacja wtrysku to cyfrowe przetestowanie wypełniania, docisku i chłodzenia formy wtryskowej.
- Analiza Moldex3D wykorzystuje model obliczeniowy i siatkę numeryczną do precyzyjnej oceny przebiegu procesu wtrysku.
- Symulacja wykrywa błędy takie jak zapady czy pułapki powietrzne na etapie pliku CAD.
- Koszt takiej analizy zależy od stopnia skomplikowania detalu i rodzaju tworzywa.
- Naprawa gotowej formy może być nawet wielokrotnie droższa niż wykonanie symulacji.
- Chłodzenie to 50-80% całkowitego czasu cyklu wtryskowego, a jego skrócenie dzięki symulacji znacznie obniża koszty produkcji.
- Firma Hanplast realizuje pełen proces – od symulacji CAD po produkcję seryjną.
Czym jest symulacja procesu wtrysku i jak działa?
Komputerowa symulacja procesu wtrysku polega na wirtualnym odwzorowaniu zachowania stopionego tworzywa sztucznego wewnątrz gniazda formującego. Wykorzystuje się przy niej metody numeryczne z zakresu mechaniki płynów oraz wymiany ciepła, aby przeanalizować każdy ułamek sekundy wypełniania, docisku i chłodzenia wypraski.
Do przeprowadzenia badania algorytmy potrzebują danych dotyczących:
- reologii oraz termodynamiki wybranego polimeru,
- geometrii przestrzennej wypraski,
- usytuowania przewężeń i układu kanałów chłodzących.
Zaawansowana symulacja Moldex3D generuje trójwymiarową siatkę obliczeniową dla całego systemu, uwzględniając rzeczywiste zjawiska fizyczne zachodzące w stali podczas pracy wtryskarki. Umożliwia to precyzyjne śledzenie czoła strugi tworzywa, spadków ciśnienia, rozkładu temperatur oraz zmian gęstości stopu, a inżynierowie mogą podejmować decyzje w oparciu o twarde dane.
Jakie wady wypraski pozwala wykryć analiza procesu wtrysku?
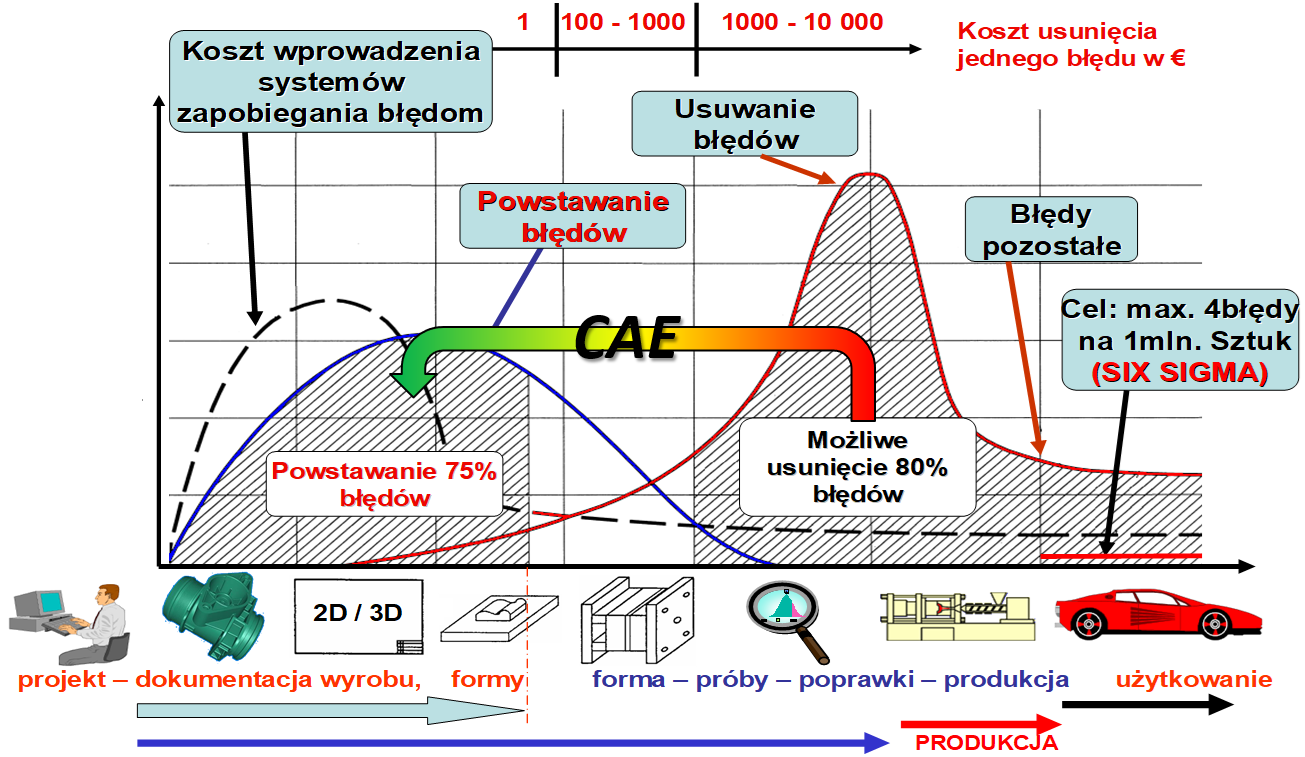
Wczesna analiza procesu wtrysku umożliwia identyfikację defektów materiałowych oraz geometrycznych w środowisku wirtualnym, gdzie zmiana geometrii wymaga jedynie naniesienia poprawek w pliku CAD. Eliminacja błędów przed frezowaniem i elektrodrążeniem chroni budżet wdrożeniowy przed nieprzewidzianymi wydatkami1.
Wirtualne testy numeryczne pozwalają wykryć i wyeliminować następujące problemy produkcyjne:
Pułapki powietrzne
Gdy zamykające się czoła strugi tworzywa odcinają odpływ powietrza z gniazda, dochodzi do jego gwałtownego sprężenia. Skutkuje to wzrostem temperatury i lokalnym przypaleniem tworzywa lub niedolewem. Symulacja wskazuje miejsca wymagające wykonania mikroszczelin odpowietrzających bądź zmiany punktu wtrysku.
Linie łączenia strug
W miejscach, gdzie czoła płynnego polimeru wymijają rdzenie i łączą się ponownie, powstają słabsze strefy strukturalne. Wykrycie linii spawu pozwala ocenić ich wytrzymałość mechaniczną oraz zmienić pozycję wtrysku tak, aby linie te nie znajdowały się w miejscach przenoszących obciążenia2.
Jamy skurczowe, zapady i skurcz objętościowy
Lokalne skupiska masy w wyprasce chłodzą się wolniej, co prowadzi do powstawania zapadnięć na powierzchni lub próżni wewnątrz ścianki. Analiza ukazuje dystrybucję ciśnienia docisku i pozwala zoptymalizować grubość żeber wzmacniających.
Wypaczenia, skręcenia i deformacje po rozformowaniu
Nierównomierny skurcz przetwórczy, wynikający z różnic temperatur między połówkami formy lub orientacji włókien w tworzywach zbrojonych, powoduje przekroczenie tolerancji wymiarowych. Symulacja prognozuje ostateczny kształt wypraski po schłodzeniu do temperatury otoczenia.
Od czego zależy cena symulacji wtrysku na rynku?
Cena symulacji wtrysku zależy od stopnia skomplikowania geometrii wypraski, rodzaju wybranego polimeru oraz zakresu przeprowadzanych obliczeń. Ostateczny koszt ustalany jest indywidualnie w zależności od celu inżynieryjnego. Pod uwagę brane są następujące czynniki:
- geometria wypraski – złożone wypraski techniczne o zmiennej grubości ścianek i gęstym żebrowaniu wymagają gęstszej siatki obliczeniowej i długiego czasu obliczeń komputerowych;
- zakres badania numerycznego – podstawowy moduł wypełniania jest tańszy od pełnego pakietu obejmującego badanie docisku, chłodzenia, odkształceń oraz orientacji włókien szklanych;
- liczba badanych wariantów – przeprowadzenie analizy dla kilku alternatywnych lokalizacji punktu wtrysku lub porównanie układów chłodzenia konwencjonalnego z chłodzeniem konforemnym podnosi opłatę za usługę;
- specyfika materiału – tworzywa amorficzne zachowują się stabilniej w obliczeniach niż półkrystaliczne kompozyty z dużą zawartością wypełniaczy mineralnych lub włókien.
Ile kosztuje fizyczna naprawa formy wtryskowej po nieudanych próbach?
Gdy formuje się detal bez uprzedniej weryfikacji komputerowej, pierwsze próby na maszynie często wykazują wady uniemożliwiające odbiór jakościowy. W takim scenariuszu konieczna staje się fizyczna naprawa formy wtryskowej, co pociąga za sobą koszty bezpośrednie oraz ukryte.
Prace naprawcze i modyfikacyjne w narzędziowni mogą obejmować:
- przesunięcie wtrysku lub zmiana gabarytów przewężki – wymaga frezowania nowych kanałów, wykonania wkładów lub napawania laserowego;
- modyfikację układu chłodzenia – konieczność dorobienia nowych wierceń w obrobionej cieplnie stali lub wykonania nowych wkładów w technologii druku 3D z metalu;
- zmianę geometrii formującej – spawanie, elektrodrążenie (EDM) lub ponowne szlifowanie i polerowanie gniazd;
- ponowne próby technologiczne – każda zmiana stali wymusza ponowny montaż narzędzia na wtryskarce, zużycie surowca, pracę technologa oraz opłacenie czasu pracy maszyny.
Koszty zmian wykonywanych w stali mogą ostatecznie znacznie przewyższyć cenę analiz cyfrowych4. Dodatkowo ponowne obrabianie wykończonych płyt narzędziowych osłabia ich strukturę i skraca żywotność formy.
Dlaczego koszty przestoju produkcji przewyższają opłatę za symulację?
Rzeczywisty ciężar finansowy błędów konstrukcyjnych nie sprowadza się wyłącznie do faktury z narzędziowni za poprawki w stali. W realiach produkcji przemysłowej do największych strat prowadzi opóźnienie wdrożenia wyrobu na rynek.
Opóźnienie startu produkcji seryjnej o 4–8 tygodni oznacza:
- niewykorzystane moce produkcyjne – zarezerwowane okna maszynowe na wtryskowni pozostają puste lub wymagają gwałtownej zmiany harmonogramu;
- kary umowne za brak dostaw – klienci hurtowi i montownie nakładają wysokie opłaty za nieterminowe dostarczenie komponentów;
- marnotrawstwo surowca i energii – próby z udziałem nieoptymalnego narzędzia generują znaczne ilości odpadów tworzywa, zużywając przy tym także prąd na rozgrzanie cylindrów.
Instalacja narzędzia po wirtualnej weryfikacji ułatwia szybsze osiągnięcie stabilnego okna technologicznego podczas uruchamiania procesu wtrysku.
Symulacja cyfrowa a poprawki w stali – porównanie
Poniższe zestawienie ukazuje różnice finansowe oraz czasowe między podejściem opartym na symulacji a tradycyjnym modelem poprawek powdrożeniowych:
| Parametr porównania | Ścieżka z symulacją komputerową | Ścieżka poprawek gotowej formy |
| Czas wykrycia błędu | Etap projektowania CAD (przed frezowaniem) | Etap prób na wtryskarce (po wykonaniu formy) |
| Koszt modyfikacji | Zmiana modelu CAD lub parametrów projektu (ułamek ceny modyfikacji gotowej formy) | Napawanie, drążenie, szlifowanie (wysokie kwoty) |
| Czas wprowadzenia poprawek | Od 24 do 72 godzin | Od 2 do 6 tygodni |
| Wpływ na żywotność narzędzia | Brak wpływu (stal obrabiana raz) | Możliwe obniżenie trwałości przez ponowne obróbki |
| Zużycie tworzywa na próby | Minimalne (potwierdzenie karty parametrów) | Duże (wielokrotne testy poprawek) |
| Ryzyko opóźnienia wdrożenia | Niskie | Bardzo wysokie |
Jak symulacja wtrysku pomaga skrócić czas cyklu produkcyjnego?
Oszczędności wynikające z zastosowania symulacji nie kończą się na etapie budowy narzędzia. Analiza cyfrowa umożliwia optymalizację parametrów pracy, co przekłada się na niższe koszty jednostkowe detalu przez cały okres eksploatacji formy.
Czas chłodzenia stanowi od 50 do nawet 80% całkowitego czasu cyklu wtryskowego3. Przeanalizowanie rozkładu temperatur w gnieździe umożliwia zaplanowanie obiegów chłodzących o jednakowej wydajności. Redukcja czasu chłodzenia o zaledwie kilka sekund w produkcji wieloseryjnej może przynieść rocznie oszczędności rzędu dziesiątek tysięcy złotych, obniżając zużycie energii elektrycznej oraz zwiększając wydajność wtryskarki.
Czy warto wykonywać symulację przy prostych wypraskach?
Powszechne przekonanie, że analizy komputerowe opłacają się wyłącznie przy skomplikowanych komponentach motoryzacyjnych lub medycznych, jest błędne. Nawet proste pojemniki, obudowy czy zamknięcia mogą stwarzać problemy podczas produkcji masowej.
W przypadku wyprasek o prostej geometrii symulacja pozwala:
- dobrać minimalną wymaganą grubość ścianki, co redukuje masę detalu i zużycie surowca,
- wyznaczyć optymalną siłę zwarcia wtryskarki, pozwalając na produkcję na mniejszych, bardziej oszczędnych maszynach,
- zrównoważyć wypełnianie gniazd w formach wielokrotnych, zapobiegając przelaniom w jednych gniazdach i niedolaniom w innych.
Dzięki temu w wielu przypadkach koszt analizy zwraca się już przy pierwszych seriach produkcyjnych za sprawą zmniejszenia zużycia materiału.
Jak przebiega współpraca z firmą Hanplast przy analizie wtrysku?
Podjęcie współpracy z doświadczonym przetwórcą tworzyw sztucznych zapewnia szybkie, bezpieczne przejście od koncepcji do gotowego wyrobu. Firma Hanplast integruje etap projektowy z możliwościami produkcyjnymi własnego parku maszynowego i narzędziowni. Dzięki własnemu zapleczu technologicznemu zespół nie tylko przeprowadzi analizę Moldex3D, ale również przełoży jej wyniki bezpośrednio na optymalizację konstrukcji formy.
Inżynierowie przeprowadzą klienta przez cały proces wdrożeniowy:
- Ocena geometrii detalu – weryfikacja pliku 3D pod kątem technologicznym i skurczu materiałowego.
- Wykonanie symulacji numerycznej – dobór optymalnych punktów wtrysku, ciśnień oraz temperatury formy.
- Raport i rekomendacje – przekazanie inwestorowi wniosków wraz ze wskazówkami dotyczącymi ewentualnych zmian w geometrii wypraski.
- Obróbka stali i produkcja – wykonanie narzędzia na podstawie zweryfikowanego cyfrowo projektu, co ogranicza ryzyko poprawek po montażu.
Zaplecze techniczne Hanplast umożliwia precyzyjne odzwierciedlenie wyników symulacji w warunkach rzeczywistej produkcji seryjnej.
Inwestycja w pewność – symulacja wtrysku jako standard wdrożeniowy
Uniknięcie poprawek w stali stanowi nie tylko oszczędność finansową, ale przede wszystkim pomaga w terminowym wprowadzeniu produktu na rynek. Wykorzystanie zaawansowanego oprogramowania symulacyjnego oraz doświadczenia produkcyjnego zespołu Hanplast umożliwia optymalizację projektu detalu i narzędzia jeszcze przed rozpoczęciem prac w narzędziowni. Dzięki takiemu podejściu proces wdrożenia staje się przewidywalny, a ryzyko finansowe związane z błędami konstrukcyjnymi zostaje zredukowane. Zapraszamy do kontaktu z naszym działem inżynieryjnym w celu uzyskania wyceny projektu i nawiązania współpracy.
1 Araújo C., Pereira D., Dias D., Marques R., Cruz S., In-cavity pressure measurements for failure diagnosis in the injection moulding process and correlation with numerical simulation w: „The International Journal of Advanced Manufacturing Technology” 2023, s. 291.
2 Asri M. F. A. M., Simulation Analysis of Injection Moulding Process for Fidget Spinners w: „Advanced and Sustainable Technologies” Vol. 2, No 1, s. 35.
3 Gaspar-Cunha A., Melo J., Marques T., Pontes A., A Review on Injection Molding: Conformal Cooling Channels, Modelling, Surrogate Models and Multi-Objective Optimalization w: „Polymers” 2025, 17, s. 1.
4 Moshiri M., Raza M., Sahlab M., Malik A. A., Bilberg A, Tosello G., Value Chain Comparison of Additively and Conventionally Manufactured Multi-Cavity Tool Steel Inserts: An Injection Molding Industrial Case Study for High-Volume Production w: „Applied Sciences” 2022, 12, s. 1.
Zapraszamy do kontaktu
Skontaktuj się z nami i sprawdź, jak bezpiecznie przenieść Twoją formę wtryskową do Hanplastu.