Transfer formy wtryskowej do nowego przetwórcy tworzyw sztucznych to proces techniczny i logistyczny, który wymaga precyzyjnego planowania. Przeniesienie narzędzia często pozwala zwiększyć płynność dostaw, poprawić jakość wyprasek oraz zoptymalizować koszty jednostkowe detali. Aby zmiana partnera nie spowodowała kosztownych przestojów w Państwa firmie, proces transferu należy przeprowadzić według ściśle określonych kroków: od weryfikacji dokumentacji formy wtryskowej, przez audyt stanu narzędzia i dopasowanie do parku maszynowego, aż po próby technologiczne (oprzyrządowanie i wypraski próbne) oraz zatwierdzenie serii pilotażowej.
Poniżej znajduje się szczegółowy przewodnik po transferze form wtryskowych, przeznaczony dla menedżerów zakupów, kierowników produkcji oraz właścicieli firm produkcyjnych.
Kiedy warto podjąć decyzję o zmianie wtryskowni?
Decyzja o przeniesieniu działającego narzędzia do innego zakładu przetwórstwa tworzyw sztucznych rzadko bywa podejmowana pod wpływem impulsu. Najczęściej wynika z twardych przesłanek biznesowych oraz problemów operacyjnych, które bezpośrednio zagrażają ciągłości dostaw.
Do najważniejszych powodów przekazania gotowej formy wtryskowej do produkcji w innym zakładzie należą:
- problemy z terminowością i opóźnienia w realizacjach – dotychczasowy dostawca regularnie przekracza uzgodnione terminy dostaw, co paraliżuje linię montażową lub prowadzi do kar umownych u odbiorców;
- spadek jakości wyprasek – zwiększający się odsetek braków, pojawianie się śladów wypływek, jam skurczowych, wypaczeń lub niestabilność wymiarowa detali, wynikająca ze złego ustawienia parametrów procesu lub braku należytej dbałości o narzędzie;
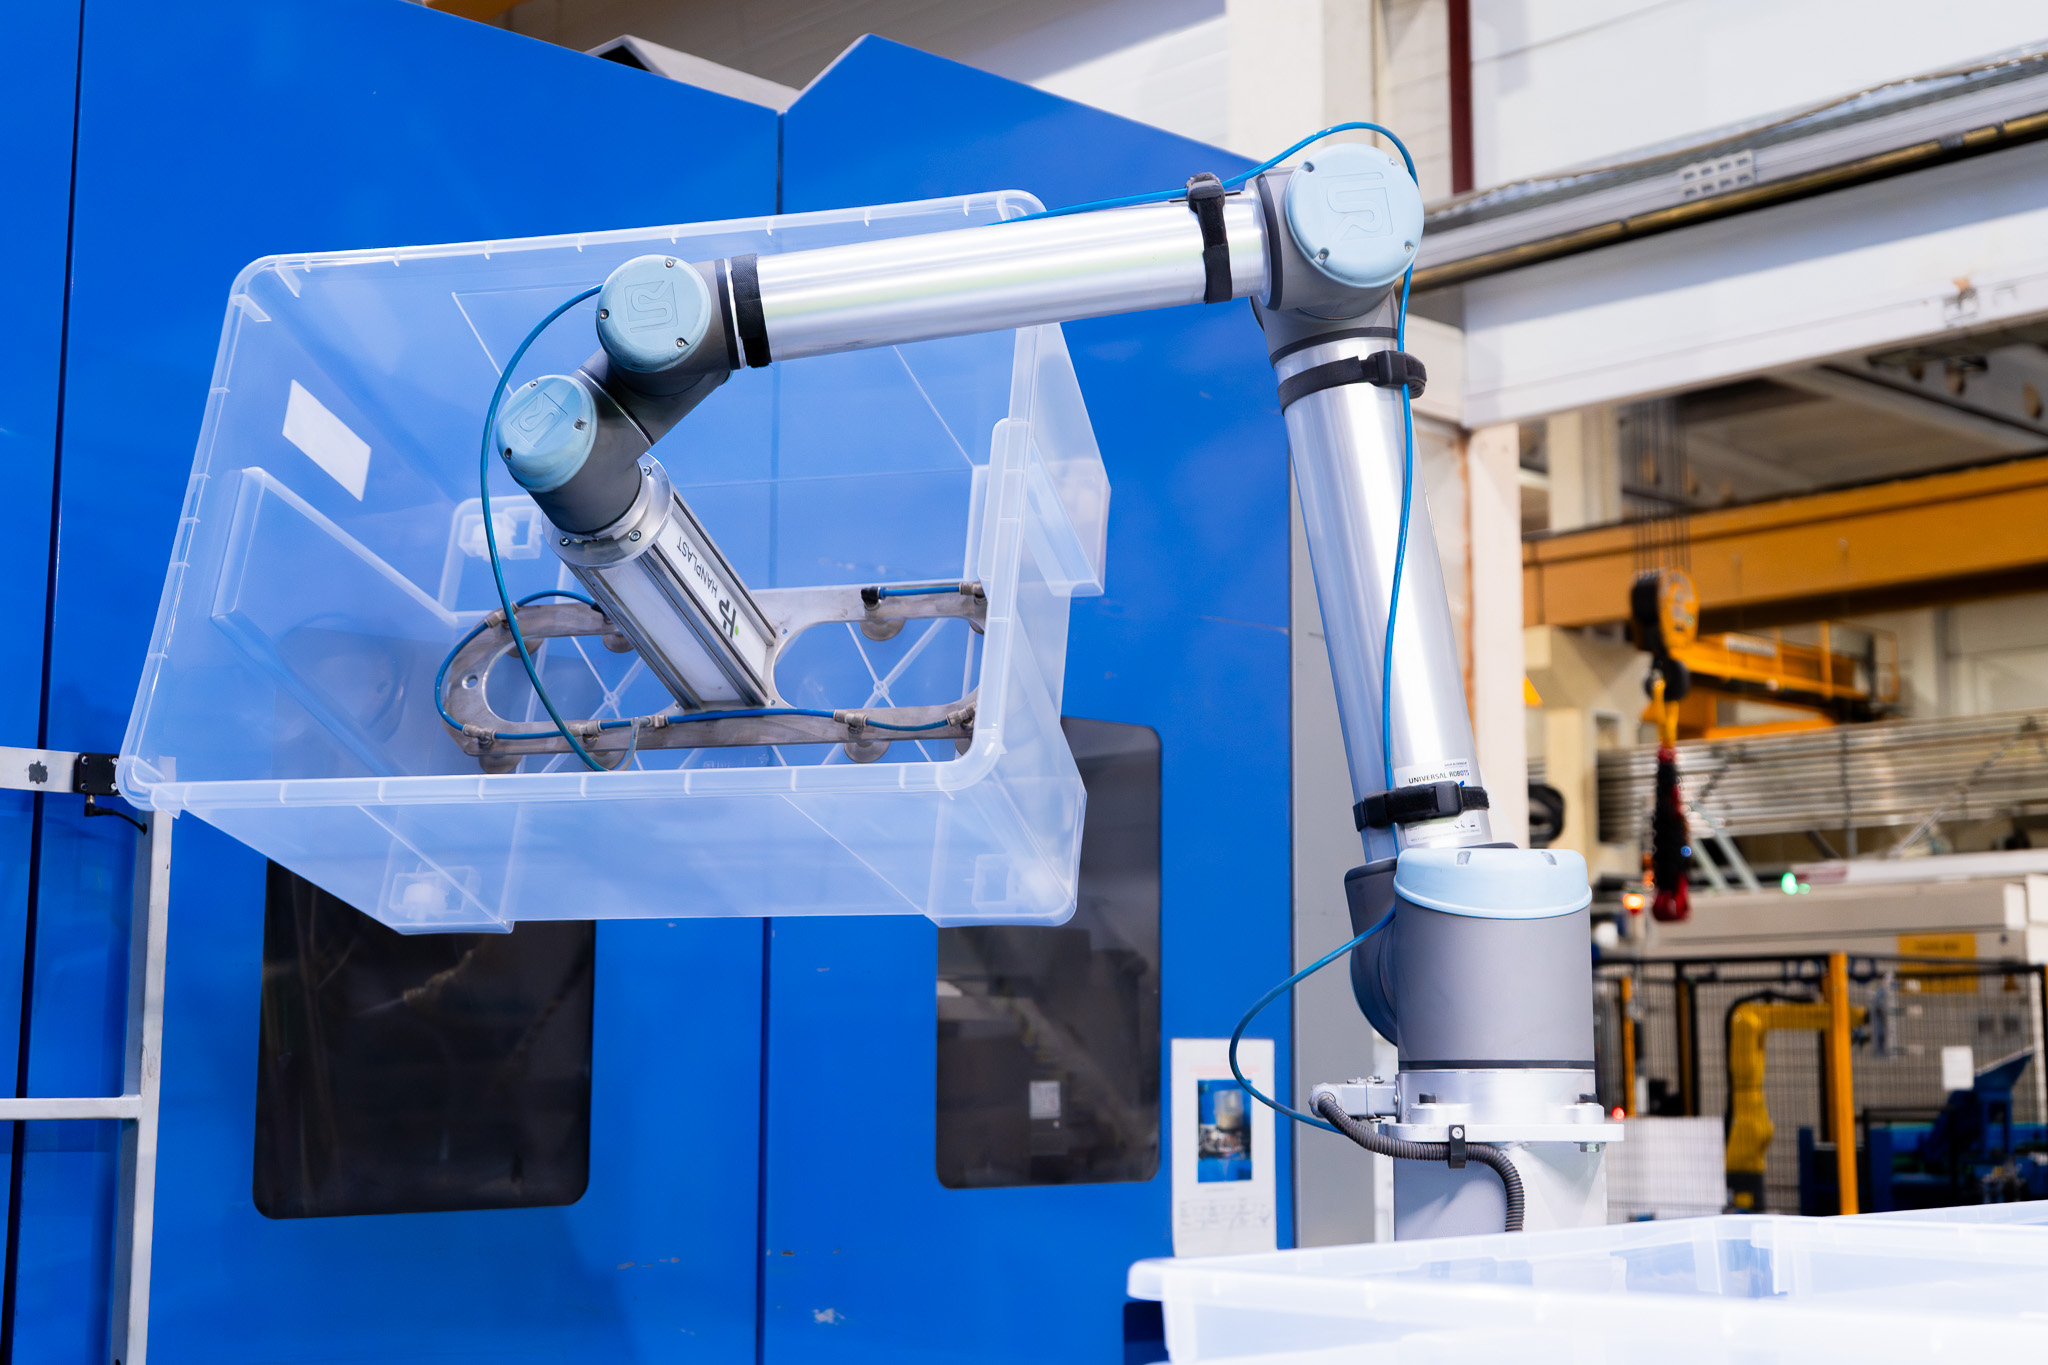
- brak odpowiedniego zaplecza technicznego i produkcyjnego – dotychczasowy zakład nie dysponuje odpowiednią siłą zwarcia wtryskarek, nowoczesną automatyzacją (np. robotami odbierającymi) czy rozbudowanym systemem peryferii (suszarki do tworzyw, termostaty), co ogranicza wydajność;
- niewystarczająca pojemność produkcyjna – firma rozwija się szybciej niż moce przerobowe aktualnego podwykonawcy, co uniemożliwia skalowanie sprzedaży;
- brak własnej narzędziowni u dostawcy – gdy forma wymaga naprawy, konserwacji lub modyfikacji, dotychczasowy partner musi wysyłać ją do zewnętrznych podmiotów, co wydłuża czas przestoju z kilku godzin nawet do wielu tygodni;
- ryzyko finansowe i niestabilność dostawcy – obawy o płynność finansową dotychczasowej wtryskowni wymuszają zabezpieczenie majątku w postaci własnych narzędzi.
W przypadku takich niedogodności warto rozważyć przeniesienie formy do rzetelnego partnera dysponującego rozbudowanym parkiem maszynowym i własnym zapleczem narzędziowym. Przykładem takiej przetwórni jest Hanplast, od lat z powodzeniem realizujący produkcję z powierzonych przez klienta form wtryskowych.
Jakie dokumenty są niezbędne do sprawnego przeniesienia formy wtryskowej?
Pierwszym etapem przygotowania transferu jest zgromadzenie kompletnej dokumentacji technicznej i procesowej formy wtryskowej. Bez nich nowy przetwórca musiałby poświęcić znacznie więcej czasu na rozpracowanie geometrii narzędzia, układów chłodzenia i parametrów wtrysku.
Najważniejsze elementy takiego zestawu to rysunki techniczne i modele, opis parametrów i historia narzędzia. Pozwalają one na dokładne zapoznanie się z formą.
1. Rysunek konstrukcyjny i modele 3D formy oraz detalu
Niezbędny jest model CAD 3D samej wypraski (pliki w formacie STEP lub IGES) oraz dokumentacja 3D i 2D narzędzia. Umożliwia to inżynierom nowego zakładu analizę budowy formy, układu wlewowego (zimno- lub gorącokanałowego), linii podziału, a także wypychaczy.
2. Karta parametrów wtrysku (karta procesu)
Dokument zawiera dotychczasowe ustawienia maszyny: temperatury poszczególnych stref cylindra, ciśnienie wtrysku, ciśnienie docisku, czasy chłodzenia, prędkości dozowania oraz temperaturę formy. Choć nowa wtryskarka będzie różnić się charakterystyką pracy, karta procesu stanowi bazę wyjściową do szybkich nastaw.
3. Certyfikaty i karty charakterystyki surowców (TDS i SDS)
Określenie stosowanego dotychczas tworzywa sztucznego (np. PP, ABS, PA66) oraz użytych środków barwiących i dodatków technicznych. Zapewnia to powtarzalność właściwości fizykochemicznych wyprasek po zmianie zakładu.
4. Historia serwisowa narzędzia
Zapis dotychczasowych napraw, modyfikacji, wykonanych cykli oraz przeprowadzonych konserwacji. Wiedza o tym, które elementy wypychaczy czy suwaków były wymieniane, pomaga w prognozowaniu zużycia eksploatacyjnego.
Jak przebiega audyt i ocena stanu technicznego formy?
W Hanplast każdy transfer rozpoczyna się od skrupulatnej oceny stanu technicznego. Po przeprowadzeniu szczegółowego audytu inżynierowie przygotowują raport wraz z zaleceniami ewentualnych prac regeneracyjnych lub adaptacyjnych. Weryfikacja techniczna składa się z kilku etapów:
| Etap oceny | Zakres czynności weryfikacyjnych | Cel badania |
| Oględziny zewnętrzne | Stan płyt mocujących, tulei wlewowej, przyłączy chłodzenia, gniazd przyłączy elektrycznych gorących kanałów | Wykrycie uszkodzeń mechanicznych i braków w osprzęcie |
| Przegląd wnętrza i gniazd | Stan powierzchni formujących, brak uszczerbień, wżerów, śladów korozji czy zadrapań od krawędzi narzędzi | Ocena jakości wykończenia gniazd (polerowanie, faktura) |
| Kontrola układów chłodzenia | Test szczelności oraz przepływu kanałów chłodzących (sprawdzenie drożności i zakamienienia) | Zapewnienie stabilnego odbioru ciepła w trakcie cyklu |
| Test gorących kanałów | Pomiary rezystancji grzałek, sprawności czujników temperatury (termopar) oraz szczelności rozdzielaczy | Wykluczenie zwarć i wycieków tworzywa do obudowy |
| Sprawdzenie mechanizmów | Prowadzenie płyt wypychaczy, praca suwaków, rdzeni kolumnowych i zamków | Weryfikacja luzów i ryzyka zatarcia elementów ruchomych |
Czy park maszynowy nowej wtryskowni ma znaczenie?
Narzędzie wtryskowe nie działa w próżni – musi pasować do wtryskarki, na której zostanie zamontowane. Nawet drobne różnice w geometrii lub parametrach hydraulicznych i elektrycznych maszyn mogą uniemożliwić montaż lub spowolnić produkcję.
Podczas doboru wtryskarki do powierzonej formy analizuje się następujące parametry:
- siła zwarcia – musi być wystarczająca, aby utrzymać formę zamkniętą podczas wtrysku tworzywa pod wysokim ciśnieniem. Zbyt mała siła zwarcia może powodować rozchylenie formy i powstawanie wypływek, natomiast zastosowanie nadmiernej siły zwarcia może niepotrzebnie obciążać narzędzie;
- wymiary płyt i rozstaw kolumn – wymiary gabarytowe formy muszą pozwalać na swobodne wsunięcie jej między kolumny wtryskarki oraz prawidłowe przykręcenie do płyt;
- wielkość skoku otwarcia i wyrzutnika – maszyna musi zapewnić wystarczającą przestrzeń do usunięcia gotowej wypraski z gniazda – ręcznie lub za pomocą robota;
- pojemność wtrysku (wielkość agregatu) – objętość jednego strzału tworzywa powinna mieścić się w przedziale od 20% do 80% maksymalnej pojemności wtryskarki, co zapobiega degradacji termicznej tworzywa w cylindrze;
- liczba stref grzewczych i sterowanie gorącymi kanałami – nowy zakład musi dysponować odpowiednią liczbą regulatorów temperatury dopasowaną do budowy układu gorącokanałowego w formie.
Hanplast dysponuje parkiem maszynowym o szerokim zakresie sił zwarcia oraz zaawansowanymi peryferiami, co ułatwia adaptację form o różnorodnych gabarytach i wymaganiach technologicznych.
Jak przebiega proces ponownego uruchomienia produkcji z powierzonej formy?
Gdy forma przejdzie pozytywnie audyt techniczny i zostanie dostosowana do wtryskarki, rozpoczyna się właściwa faza wdrożeniowa. Proces ten przebiega według ściśle określonego schematu, co pozwala ograniczyć ryzyko produkcyjne.
Krok 1: Montaż i pierwsze próby wtrysku
Forma jest montowana na wybranej wtryskarce, podłączane są układy chłodzenia, grzania oraz automatyka. Zostaje wprowadzona wstępna karta procesu. Pierwsze próby mają na celu sprawdzenie poprawności wypełniania gniazd, wypychania detali oraz działania mechanizmów formy.
Krok 2: Optymalizacja parametrów i wypraski próbne
Technolodzy dopasowują ciśnienie, temperaturę oraz czasy docisku i chłodzenia, ustalając stabilne okno procesowe. Zoptymalizowany proces pozwala uzyskać powtarzalne wypraski próbne wolne od wad powierzchniowych.
Krok 3: Pomiary metrologiczne i kontrola jakości
Wykonane wypraski próbne trafiają do izby pomiarowej. Za pomocą ramion pomiarowych, maszyn współrzędnościowych CMM lub skanerów 3D sprawdza się wymiary krytyczne, geometrię oraz tolerancje zgodnie z rysunkiem technicznym detalu.
Krok 4: Zatwierdzenie przez klienta i seria pilotażowa
Po zaakceptowaniu raportu pomiarowego i próbek przez klienta, uruchamiana jest krótka seria pilotażowa. Pozwala ona potwierdzić wydajność procesu, stabilność cyklu oraz przygotować instrukcje pakowania i kontroli dla operatorów.
Jakie ryzyka wiążą się z przeniesieniem formy i jak je zminimalizować?
Transfer formy wtryskowej, jak każda operacja techniczna, niesie za sobą pewne zagrożenia. Ich świadomość pozwala podjąć odpowiednie środki zapobiegawcze jeszcze przed demontażem narzędzia u poprzedniego dostawcy.
Zużycie eksploatacyjne i ukryte wady
Forma wtryskowa u poprzedniego dostawcy mogła działać na granicy wytrzymałości technicznej, a zaniedbania konserwacyjne mogły zostać zamaskowane doraźnymi zabiegami.
- Rozwiązanie: Przed podpisaniem protokołu odbioru od poprzedniego dostawcy warto wyprodukować ostatnią partię detali przy obecności przedstawiciela i odebrać je wraz z formą jako punkt odniesienia.
Brak pełnej dokumentacji technicznej
Brak plików CAD lub nieaktualne rysunki uniemożliwiają dorobienie uszkodzonych części zamiennych w przyszłości.
- Rozwiązanie: W przypadku braku modeli CAD nowa wtryskownia posiadająca własną narzędziownię może przeprowadzić inżynierię wsteczną uszkodzonych lub zużytych elementów formy za pomocą skanowania 3D.
Przestój produkcyjny i brak ciągłości dostaw
Zbyt długi czas potrzebny na transport, audyt, adaptację i próby może doprowadzić do opróżnienia magazynów i zatrzymania sprzedaży.
- Rozwiązanie: Stworzenie odpowiedniego zapasu buforowego wyprasek u klienta przed rozpoczęciem procedury transferu. Zapas powinien pokrywać zapotrzebowanie na czas przewidziany na transport, próby i zatwierdzenie serii pilotażowej (zwykle od 2 do 4 tygodni).
Dlaczego warto powierzyć produkcję firmie Hanplast?
Wybór odpowiedniego partnera do obsługi powierzonych form wtryskowych decyduje o bezpieczeństwie Państwa biznesu. Hanplast to doświadczony przetwórca tworzyw sztucznych oferujący zarówno produkcję z powierzonych form wtryskowych, jak i przygotowanie ich od początku zgodnie z wymogami klienta.
Do najważniejszych zalet współpracy należą:
- Własna, zaawansowana narzędziownia – zaplecze narzędziowe dostępne na miejscu pozwala na błyskawiczny audyt, wykonanie prac adaptacyjnych, dorobienie elementów zużywalnych oraz bieżącą konserwację bez konieczności wysyłania formy do zewnętrznych firm.
- Nowoczesny park maszynowy – urządzenia o zróżnicowanej sile zwarcia wyposażone w automatyzację umożliwiają osiągnięcie stabilnych parametrów procesu wtrysku.
- Doświadczenie w procesach transferowych – dedykowany zespół inżynierów i technologów przeprowadza klienta przez cały proces przeniesienia narzędzia według sprawdzonych procedur, skracając czas przestoju.
- Rygorystyczna kontrola jakości – pomiary metrologiczne na każdym etapie wdrożenia gwarantują, że wypraski próbne oraz seria seryjna spełniają najwyższe normy jakościowe.
- Bezpieczeństwo i poufność – powierzone narzędzia przechodzą regularne przeglądy prewencyjne oraz są przechowywane w bezpiecznych warunkach magazynowych.
Jak prawidłowo zaplanować harmonogram transferu formy?
Aby bezpiecznie przenieść formę wtryskową od dotychczasowego przetwórcy do nowego zakładu, warto podzielić cały proces na przejrzyste etapy i przypisać im realne ramy czasowe. Przykładowy harmonogram bezawaryjnego transferu formy wygląda następująco:
- Tygodnie 1–2 – audyt dokumentacji, przygotowanie zapasu detali,
- Tydzień 3 – transport formy i odbiorczy audyt w nowej narzędziowni,
- Tydzień 4 – adaptacja do wtryskarki, podłączenia, próby,
- Tydzień 5 – pomiary metrologiczne wyprasek, akceptacja próbek,
- Tydzień 6 – seria pilotażowa, uruchomienie pełnej produkcji seryjnej.
Dzięki tak zaprojektowanemu harmonogramowi ciągłość dostaw do Państwa odbiorców pozostaje niezagrożona, a proces przeniesienia przebiega płynnie i bezstresowo.
Bezpieczne przeniesienie produkcji do Hanplast
Przeniesienie formy wtryskowej do nowego przetwórcy to strategiczna decyzja, która powinna przynieść wymierne korzyści ekonomiczne. Jeśli szukają Państwo partnera, który łączy nowoczesny park maszynowy z własnym zapleczem narzędziowym i wieloletnim doświadczeniem w procesach migracji projektów, zespół Hanplast pozostaje do dyspozycji. Zapraszamy do kontaktu z naszym działem handlowym i technicznym – wspólnie przeanalizujemy dokumentację, ocenimy stan techniczny narzędzi oraz przygotujemy bezpieczny dla produkcji harmonogram wdrożenia. Zachęcamy do przesyłania zapytań ofertowych!
Zapraszamy do kontaktu
Skontaktuj się z nami i sprawdź, jak bezpiecznie przenieść Twoją formę wtryskową do Hanplastu.